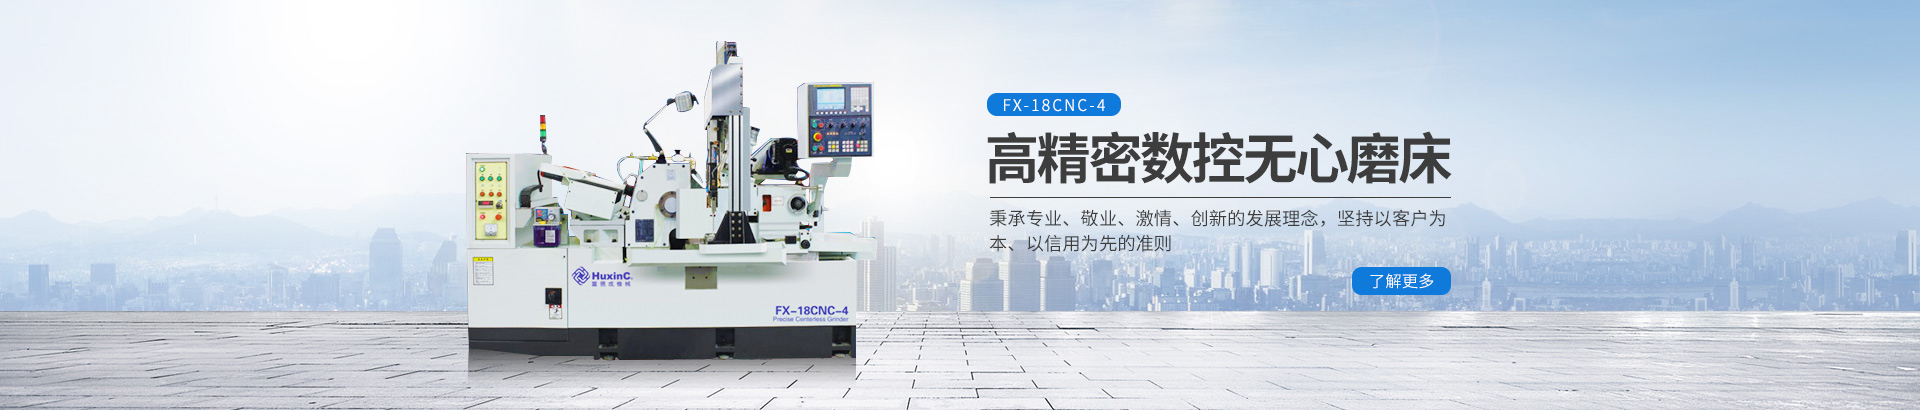
高精密无心磨床是一种无需顶尖定心即可实现轴类、套类零件高精度外圆磨削的精密机床,主要用于轴承、汽车零部件、液压件、医疗器械、精密电机、航空航天零件等大批量精密轴类加工。
其核心结构由磨削砂轮、调整轮和工件支架组成。工件放置在砂轮与调整轮之间,由托板支撑,依靠调整轮摩擦带动旋转,砂轮负责切除余量并控制尺寸。由于工件由三点约束定位,磨削力方向稳定,不需要打中心孔,装夹时间短,特别适合细长轴、滚子、销轴、阀芯、针轴、活塞销等零件的连续加工。
高精密无心磨床是微米级回转体零件批量加工的核心设备,整机核心由高刚性床身、砂轮架总成、导轮架总成、工件支撑进给单元、智能控制与辅助功能单元五大模块组成,无需顶尖夹具定位,依靠砂轮、导轮、托架构成的“磨削三角区”实现无轴端支撑的高精度连续磨削,加工圆度可达2μm以内,广泛应用于轴承滚子、精密轴芯、刀具等高d零件量产场景。
1、高刚性床身基础单元
采用优质灰口铸铁或矿物铸件一体成型,经人工铲刮时效处理,内应力完q释放。
整体布局刚性强,可长期抵御磨削振动,保障微米级加工精度长期稳定不漂移。
导轨面经高频淬火精密研磨,直线度误差控制在0.002mm/m以内,无爬行无间隙。
预留全机润滑回路与冷却管路的内置通道,避免外置管路磕碰引发的泄漏隐患。
2、砂轮架核心磨削单元
搭载高刚性动压油膜主轴,采用多片式长轴瓦滑动轴承,回转精度≤0.001mm。
砂轮采用刚玉或碳化硅材质,线速度最高可达45m/s,高效去除工件表面加工余量。
配套金刚石滚轮自动修整器,可精准恢复砂轮轮廓锋利度,补偿磨损量。
内置砂轮自动平衡系统,实时抵消高速旋转产生的动不平衡量,抑制磨削振纹。
3、导轮架驱动进给单元
导轮主轴采用1:30整体式滑动轴承,回转精度与刚性匹配砂轮主轴标准。
采用交流变频伺服调速,转速可在20~200r/min区间精准无级调节。
导轮架可在水平面内0~3°、垂直面内-2~+4°小角度回转,适配锥度磨削需求。
进给采用燕尾形滚针导轨+差动丝杆,手轮单格进给量仅0.002mm,实现纳米级微量进给。
4、工件支撑与进给执行单元
高精度淬火钢托架位于砂轮与导轮之间,T型槽定位,支撑面可精准微调高度。
托架与砂轮、导轮共同构成稳定“磨削三角区”,工件无需顶尖即可实现无间隙支撑。
通磨场景下工件沿轴向连续自动进给,切入磨场景下径向精准进给适配阶梯轴加工。
支持自动上下料机构对接,实现细长轴、销轴类零件的全流程无人连续加工。
5、智能控制与辅助功能单元
搭载全闭环数控系统,可存储数百套工件磨削参数,一键切换不同产品生产模式。
集成在线外径测量仪,实时反馈工件尺寸偏差,自动补偿砂轮磨损带来的尺寸漂移。
大流量精密过滤冷却系统,彻d滤除磨削液中铁屑杂质,避免划伤工件加工表面。
全机集中自动润滑系统,定时定量向所有运动副供油,大幅降低核心部件磨损速率。