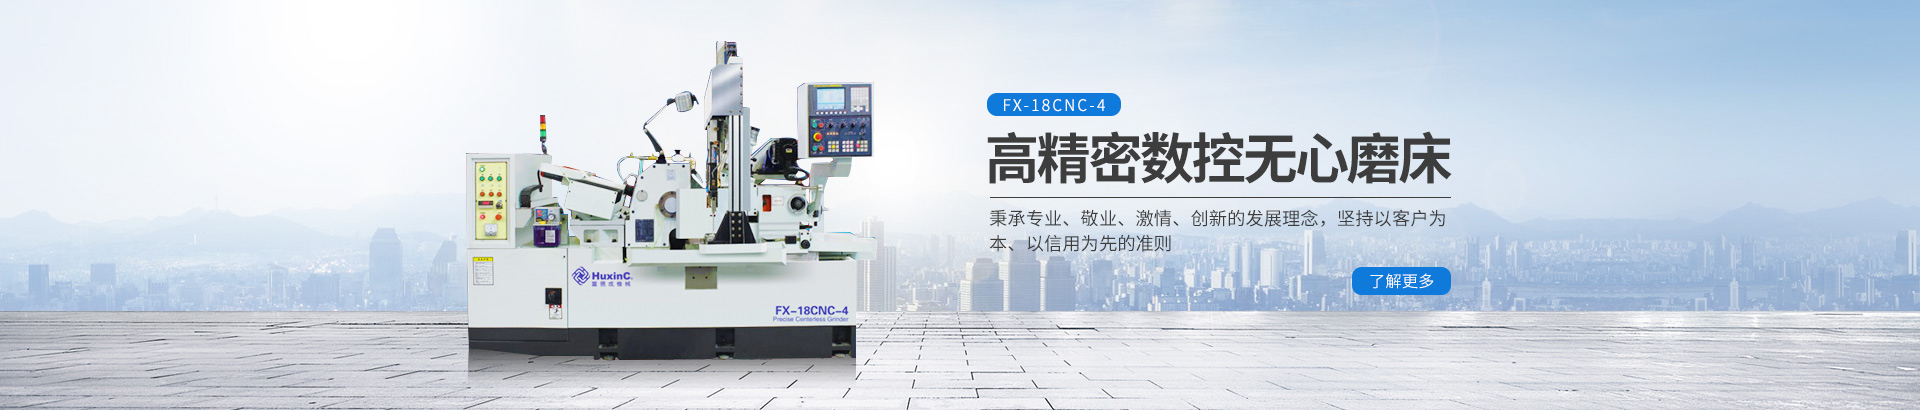
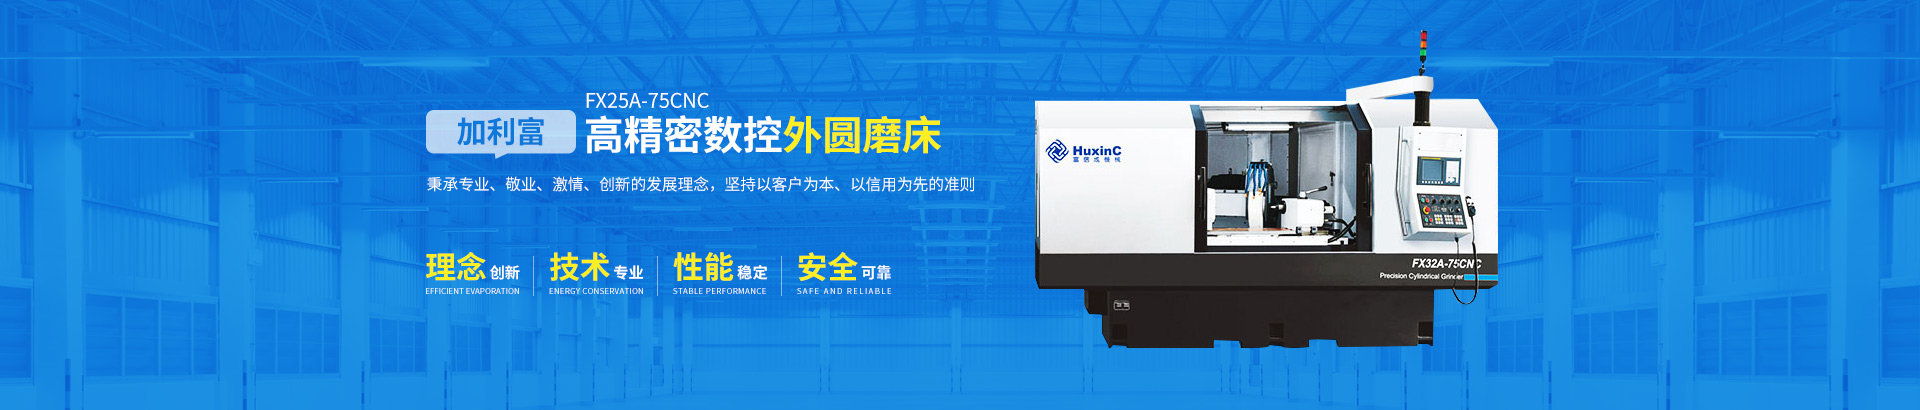
数控外圆磨床是一种通过数控系统编程控制的高精度磨削设备,主要用于轴类、套筒类及回转体零件的外圆、锥面、台阶面和轴肩端面的精密加工。其工作原理是工件由头架和尾座夹持并旋转,高速砂轮作主运动,数控系统控制砂轮架和工作台进行径向与轴向进给,通过微量磨削去除余量,实现尺寸精度和表面质量的稳定控制。
设备通常由高刚性铸铁床身、伺服进给系统、砂轮架、头架、尾架、数控系统和冷却防护装置组成。床身采用时效处理铸铁或矿物铸件,导轨多采用贴塑导轨或静压导轨,以降低振动和热变形影响。进给系统由伺服电机驱动滚珠丝杠或直线电机,实现多轴联动与微米级进给。砂轮主轴常采用精密滚动轴承、动静压z承或电主轴结构,回转精度高,砂轮线速度可达45~60m/s,使用CBN砂轮时更高。
数控外圆磨床是高精度轴类零件精加工的核心设备,操作需严格遵循“先检查、慢试磨、稳进给、严收尾”的规范,保障加工精度稳定在微米级,同时规避砂轮破裂、工件飞出等安全风险。
1、开机前准备与安全核查
操作人员必须经专业培训合格后上岗,穿戴好防护眼镜、耳塞等劳保用品,严禁佩戴宽松衣物、饰品靠近旋转砂轮。
逐项核查设备状态:确认砂轮无裂纹、无松动,液压油、冷却液液位达标,导轨润滑系统供油正常,电气接地可靠,各行程限位挡块位置校准到位。
根据工件材质、加工精度要求,选定适配粒度、硬度的砂轮,完成砂轮静平衡校正,用金刚石笔提前修整砂轮外圆,保证磨削工作面平整锋利。
装夹工件前修正两端中心孔,去除毛刺与氧化皮,将工件稳妥顶紧在头架与尾座顶尖之间,确认装夹无松动,细长轴工件必须配套中心架辅助支撑,避免磨削震颤变形。
2、参数设置与试磨操作
开机后先让砂轮空转3~5分钟,待主轴完q达到额定转速后再开始进刀,严禁砂轮未稳就直接接触工件。
在数控系统中录入加工参数:粗磨进给量控制在0.01~0.03mm/单次,精磨进给量≤0.005mm/单次,工件转速匹配砂轮线速度,避免进给量过大导致工件表面烧伤、出现螺旋纹。
关闭机床全部防护门,切换至手动模式点动砂轮,缓慢靠近工件完成对刀,确认砂轮与工件无异常碰撞后,执行单段试磨,验证加工路径与尺寸精度符合图纸要求。
3、正式磨削运行监控
试磨合格后启动自动加工程序,全程紧盯磨削状态,观察冷却液是否充分覆盖磨削接触区,避免工件局部过热产生热变形,影响最终尺寸精度。
加工过程中严禁将手伸入工作区域,禁止擅自离开操作岗位,一旦听到异常异响、发现砂轮震颤、工件松动等情况,立即按下紧急停机按钮排查故障。
每完成2~3次走刀,暂停程序用千分尺实时测量工件外圆尺寸,根据实测偏差微调数控系统的磨削补偿量,确保最终公差完q符合图纸要求。
4、加工后收尾与设备维护
加工完成后先关闭冷却液,让砂轮继续空转2~3分钟完成脱水甩干,再停机等待砂轮完q静止后,方可拆卸工件、清理磨屑。
彻d清理机床台面、导轨缝隙内的磨屑,更换浑浊变质的冷却液,按润滑点位要求加注润滑油,检查砂轮磨损情况,磨损量超标时及时更换新砂轮。
切断整机电源,填写设备运行记录,标注本次加工的工件类型、砂轮损耗状态,为后续批次加工的参数优化提供参考。